数控加工中心:现代精密制造的核心装备与选型指南
在制造业加速向智能化、精密化转型的今天,数控加工中心已经成为衡量一家机械加工厂技术实力的重要标志。无论是航空航天领域的高精度结构件,还是自动化设备中的非标零部件,数控加工中心都承担着将设计图纸转化为实物产品的关键任务。全智精密机械长期深耕精密机械加工与CNC零件加工领域,结合多年的一线生产经验,围绕数控加工中心的技术特点、应用场景与选型要点展开梳理,帮助采购方与技术人员更清晰地理解这一核心装备。
数控加工中心到底是什么
数控加工中心(Computerized Numerical Control Machining Center)是在普通数控机床基础上发展起来的高度自动化加工设备,其最大特点在于配备刀库和自动换刀装置,能够在一次装夹中连续完成铣削、钻孔、镗孔、攻丝等多种工序。与单一功能的数控车床加工相比,加工中心的工序集中能力更强,减少了工件反复装夹带来的定位误差,对精密零部件加工的尺寸一致性有明显帮助。
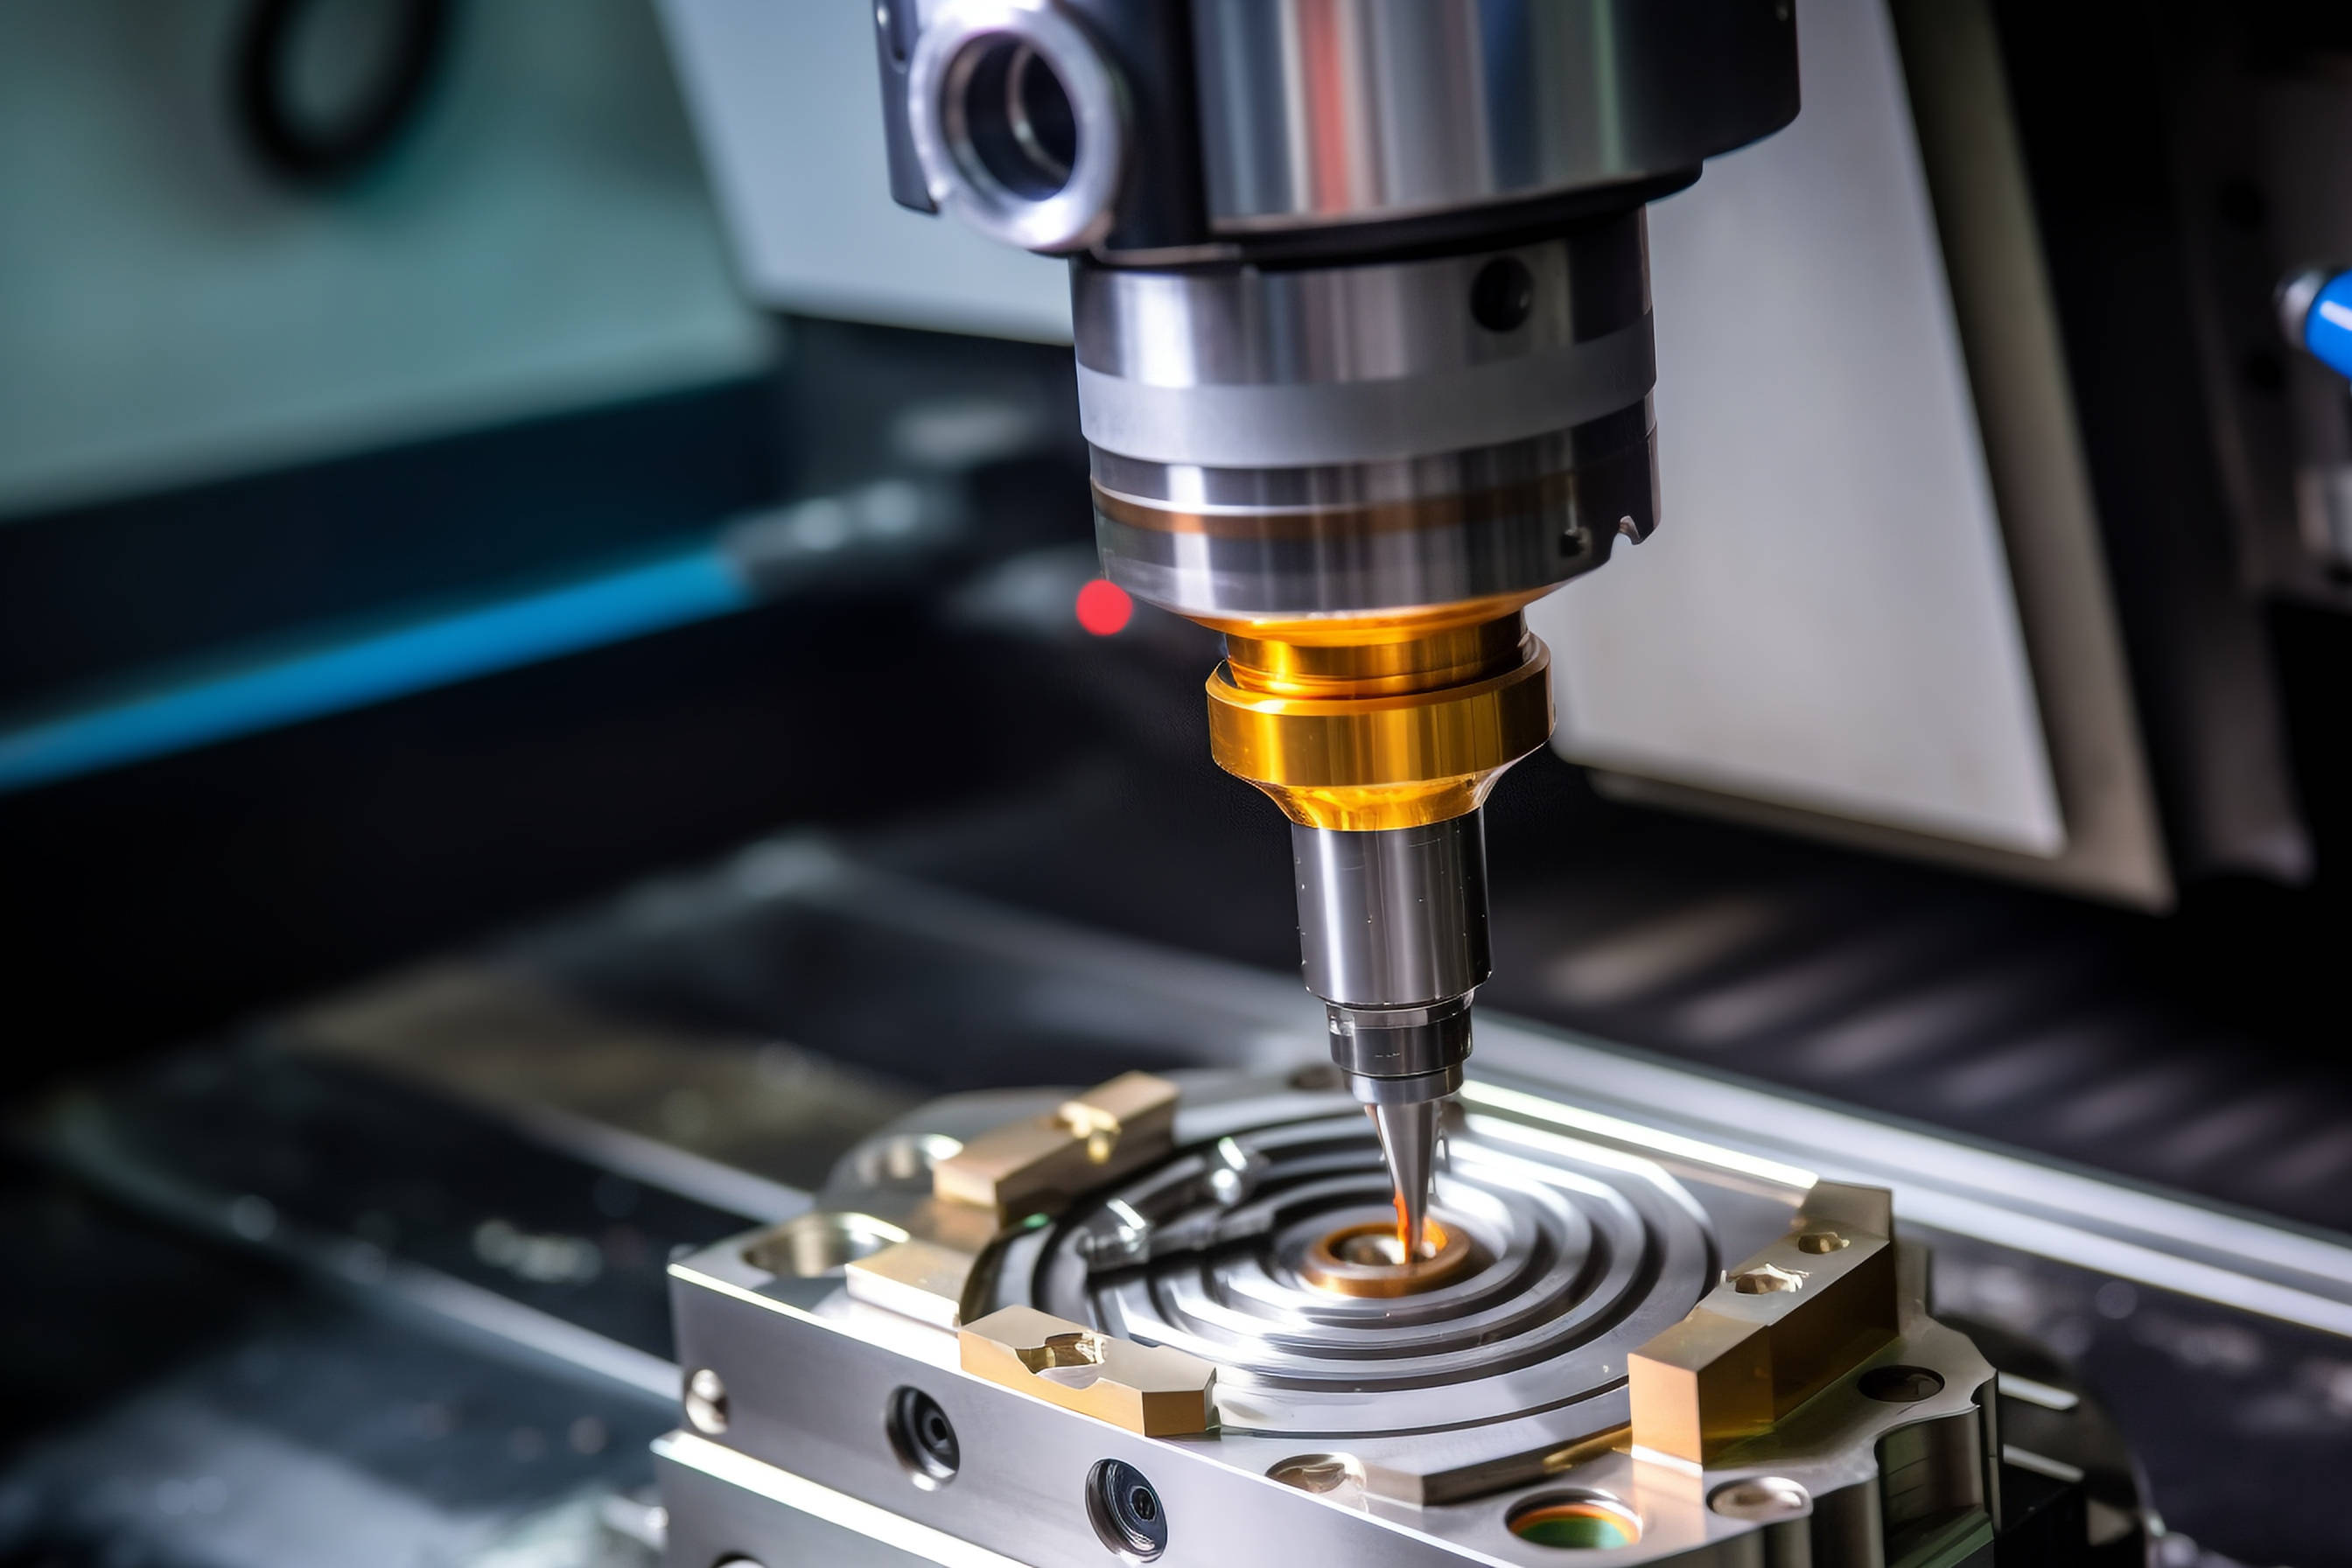
从结构形式看,常见的有立式加工中心、卧式加工中心和龙门加工中心三大类。立式机型主轴垂直布置,适合加工板类、壳体类零件,操作视野好、装夹方便,是五金件加工和模具加工中使用频率最高的类型;卧式机型主轴水平布置,配合回转工作台可实现多面加工,适合箱体类零件批量生产;龙门机型则针对大型工件设计,工作台承载能力强,在工程机械、轨道交通等行业的重型结构件加工中应用广泛。
加工中心在精密制造中的典型应用
数控加工中心的应用边界远比想象中宽。结合制造业的行业分布来看,它几乎渗透到所有对金属或非金属零件有精度要求的领域:
- 汽车与新能源汽车:发动机缸体、变速箱壳体、电机端盖、电池托盘结构件等,对平面度、孔位精度要求严格,加工中心的多工序集中能力可以有效控制累积误差。
- 自动化设备与非标设备设计:自动化产线上的夹具、过渡板、导轨安装座、机械手连接件往往属于小批量、多品种的非标零件,加工中心配合快速换装夹具,能够灵活响应定制化需求。
- 模具加工:注塑模、压铸模的型腔、型芯、镶件加工依赖高速加工中心,配合三轴联动或五轴联动完成复杂曲面铣削,表面质量直接影响模具寿命和脱模效果。
- 医疗器械与光学仪器:手术器械手柄、检测仪器底座、光学镜筒等零件尺寸小、精度高,对机床的刚性和热稳定性提出更高要求。
- 电子与通信设备:散热器、腔体滤波器、连接器外壳等铝制零件批量大,加工中心配合多工位夹具可实现高效稳定生产。
- 通用机械与泵阀轴承:泵体、阀座、轴承座等零件需要镗孔与端面铣削一次完成,加工中心正好匹配这类工艺需求。
可以看到,从食品机械、包装设备到纺织机械、环保设备,再到钢铁冶金、有色金属加工配套的工装治具,数控加工中心都是不可或缺的加工手段。全智精密机械在承接各类精密机械加工订单时,正是依托多台数控加工中心与数控车床的组合配置,覆盖从中小型精密零件到较大型结构件的加工需求。
评价一台加工中心加工能力的关键指标
采购或外协加工时,判断加工中心是否"够用、好用",可以从以下几个维度入手:
- 定位精度与重复定位精度:前者反映机床到达目标位置的准确程度,后者反映多次到达同一位置的稳定性。精密零部件加工通常要求重复定位精度在0.005mm以内。
- 主轴转速与功率:高速主轴适合小刀具精加工和模具曲面加工,大功率主轴则更适合重切削。两者需要结合零件材料与去除量权衡。
- 快速移动速度与换刀时间:这两项指标直接影响非切削时间占比,批量生产时对效率的影响尤为明显。
- 机床刚性:床身结构、铸件材质、导轨形式决定了切削时的振动抑制能力,刚性不足会直接反映在表面粗糙度和刀具寿命上。
- 数控系统与联动轴数:三轴联动满足大多数常规零件,四轴、五轴联动则用于复杂曲面和多次装夹难以完成的零件。
- 热稳定性与排屑设计:长时间连续加工时,主轴和丝杠的热变形会带来尺寸漂移,良好的热对称结构和有效的排屑、冷却系统是稳定生产的保障。
加工中心与数控车床如何分工配合
很多采购方容易把数控加工中心和数控车床加工混为一谈。简单来说,数控车床以工件旋转、刀具进给为主,擅长加工回转体零件,如轴类、盘类、套类零件;加工中心以刀具旋转、工件移动或转动为主,擅长加工非回转体零件上的平面、孔系、型腔和曲面。实际生产中,两者往往配合使用:一根传动轴先在数控车床上完成外圆和端面加工,再转到加工中心上铣键槽、钻端面孔;一个阀体毛坯则可能先由加工中心完成主要型腔和孔系,再回到车床加工密封面。
对于需要一站式解决的客户,选择同时具备数控车床加工与加工中心能力的机械加工厂,可以减少工序外协带来的周转时间和精度衔接问题。全智精密机械在工艺编排阶段就会根据零件特征确定设备分工,避免"大机小用"或反复转序造成的成本浪费。
选型与使用中的常见误区
在实际采购和设备使用过程中,有几个误区值得注意:
一是只看参数不看工艺匹配。 机床样本上的精度指标通常在特定工况下测得,实际加工效果还取决于夹具刚性、刀具选择、切削参数和编程策略。选型时应结合典型零件的工艺方案综合评估,必要时要求供应商提供试切件。
二是忽视夹具与刀具配套。 加工中心的效率很大程度取决于装夹方案。非标设备设计中的异形零件,往往需要专门设计工装夹具,这部分投入如果前期没有规划,设备到位后反而形成瓶颈。
三是把精度指标等同于成品精度。 机床精度是基础,但批量生产中的尺寸一致性还受材料批次、环境温度、刀具磨损等因素影响。成熟的加工厂会通过首件检验、过程抽检和刀具寿命管理来保证交付质量,这也是质量检测环节不可省略的原因。
四是忽略维护与保养成本。 加工中心属于精密设备,导轨润滑、丝杠预紧、主轴冷却、气路过滤等日常维护直接影响使用寿命和精度保持性。设备选型时应关注厂家的服务响应能力和备件供应体系。
从加工中心到整体制造方案
对于多数制造企业而言,购买加工中心只是手段,获得稳定可靠的精密零部件才是目的。因此,越来越多的客户倾向于将零件加工整体委托给具备完整工艺链条的机械加工厂,由对方根据图纸完成工艺设计、设备匹配、加工制造与质量检测。这种模式下,加工中心、数控车床、磨床、线切割等设备形成互补,非标设备设计和自动化设备定制中的结构件、连接件、传动件可以在同一体系内完成加工与装配验证,缩短从设计到样机的周期。
全智精密机械围绕数控加工中心、精密机械加工、CNC零件加工、五金件加工、模具加工等业务方向,持续完善设备配置与工艺能力,服务覆盖自动化设备、通用机械、电子通信、医疗器械等多个制造细分领域。如果您正在寻找稳定的精密零部件加工合作伙伴,或需要对现有零件的加工工艺进行优化评估,欢迎通过站点 quanzhijm.com 与我们进一步沟通,我们将结合具体图纸与批量需求提供针对性的加工方案。